
Artykuł Cię zaciekawił? Dowiedziałeś się czegoś więcej? Koniecznie zostaw komentarz! Skomentuj jako pierwszy i podziel się swoimi wrażeniami. Napisz, jak oceniasz nasz artykuł i zostaw opinię. Weź udział w dyskusji. Masz wątpliwości i chcesz dowiedzieć więcej na temat poruszanego zagadnienia? Daj znać, o czym jeszcze chciałbyś przeczytać. Dziękujemy za Twój wkład w budowę bazy komentarzy. Zachęcamy do zapoznania się z pozostałymi artykułami i komentarzami innych użytkowników.
Dlaczego gabaryt i masa elementu zmieniają przebieg malowania antykorozyjnego na mokro
Spis treści
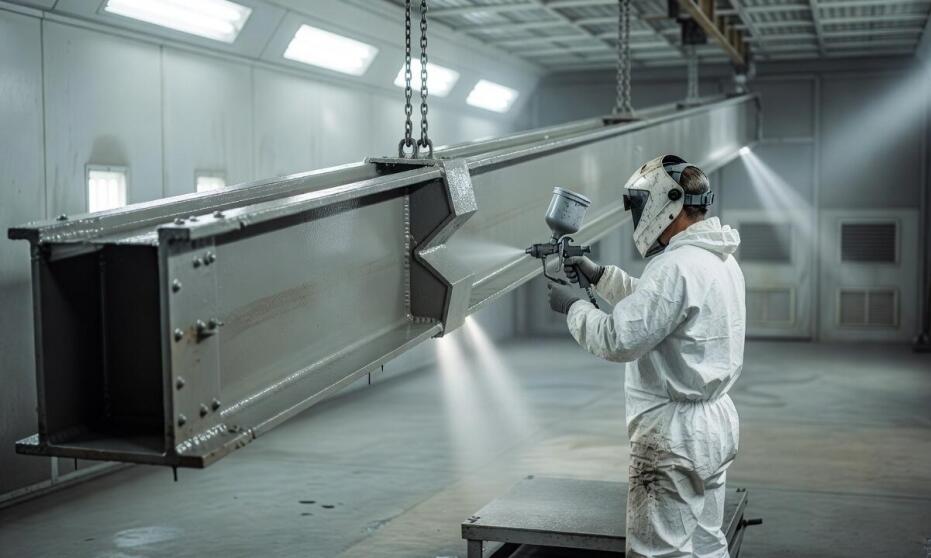
Przedsiębiorstwo z branży ciężkiej otrzymuje zlecenie na antykorozyjne zabezpieczenie ramy suwnicy o długości kilkunastu metrów i znacznej masie. Gabaryt takiego elementu wymusza natychmiastową zmianę standardowego przebiegu nakładania powłok ochronnych na mokro. Prace nie mogą odbywać się według sekwencji stosowanej przy mniejszych detalach, które łatwo obrócić na stanowisku roboczym przy pomocy prostych wciągników. Realizacja zadania o takiej skali wymaga całkowitego przemodelowania logistyki wewnątrz hali, ponieważ rozmiar fizyczny konstrukcji blokuje manewrowanie sprzętem. Osoby odpowiedzialne za zabezpieczenie muszą przeanalizować geometrię obiektu, zanim pierwsza warstwa podkładu trafi na wyśrutowany metal. Odpowiednie zaplanowanie każdego etapu aplikacji pozwala uniknąć poważnych błędów technologicznych, których późniejsza poprawa generuje straty materiałowe i opóźnienia w harmonogramie.
Jak gabaryt i masa ograniczają obrót oraz dostęp dysz
Długość i masa wielkiej konstrukcji uniemożliwiają jej swobodne obracanie w komorze malarskiej. Znaczny tonaż stalowych profili drastycznie redukuje liczbę bezpiecznych przejść roboczych dla załogi. Operatorzy korzystają ze stabilnych podpór, a główna praca odbywa się z certyfikowanych rusztowań, podestów ruchomych lub podnośników koszowych z określonej z góry liczby pozycji. Geometria przestrzenna obiektu, obfitująca w gęste użebrowanie, skomplikowane węzły konstrukcyjne oraz głębokie wnęki, zmniejsza swobodny dostęp dysz natryskowych do wszystkich powierzchni metalu. Prawidłowa aplikacja powłoki wymaga zachowania stałej odległości pistoletu od podłoża, co staje się ogromnym wyzwaniem przy elementach o wysoce nieregularnym, łamanym kształcie. Malarze planują tor ruchu urządzenia podającego farbę z dużym wyprzedzeniem. Muszą oni równomiernie pokryć każdą, nawet najbardziej ukrytą płaszczyznę, zachowując ostrożność, aby nie nałożyć nadmiaru materiału w strefach zewnętrznych. Zbyt gruba warstwa farby prowadzi do powstawania zacieków, pęcherzowania i wydłużenia czasu odparowywania rozpuszczalników, co przy tak dużej bryle szybko dezorganizuje kolejne etapy schnięcia. Brak opcji obrócenia konstrukcji zmusza specjalistów do wypracowania technik natrysku pod ostrym kątem, gdzie jednocześnie muszą mierzyć się z opadającą mgłą lakierniczą osiadającą na niższych partiach.
Przeczytaj również: Malowanie przemysłowe - klucz do sukcesu w ochronie konstrukcji stalowych
Dlaczego podział na strefy zmienia kolejność warstw i kontrolę powłoki
Gigantyczny rozmiar obiektu wymusza technologiczny podział całej powierzchni na mniejsze, zarządzalne strefy robocze. Taki krok całkowicie odwraca standardową kolejność gruntowania, aplikacji międzywarstw oraz domykania krawędzi nośnych. Proces nakładania pierwszej warstwy podkładu zaczyna się od stref najmniej dostępnych oraz wewnętrznych spoin, aby wyeliminować ryzyko przypadkowego uszkodzenia świeżych, gładkich powłok podczas przemieszczania się operatora. Zewnętrzne krawędzie, otwory montażowe i spawy otrzymują dodatkową warstwę farby w ramach tak zwanego malowania paskowego, które zapobiega szybszej degradacji tych niezwykle obciążonych punktów. Prawidłowo zaplanowane malowanie elementów wielkogabarytowych traktowane jest zatem jako zaawansowany proces sekwencyjny, w którym każdy ruch aplikatora wynika bezpośrednio z przestrzennego ułożenia profili.
Przeczytaj również: Jak ISO 12944 porządkuje dobór powłok ciekłych i kontrolę odbioru
Kontrola grubości narzutu przy takich rozmiarach wymaga szczególnej dyscypliny całego zespołu. Pomiary grubości mokrej warstwy (WFT) dają szansę na bieżącą korektę dawki farby jeszcze przed jej sieciowaniem i utwardzeniem. Pozwala to osiągnąć nominalną grubość warstwy suchej (NDFT), dokładnie odpowiadającą rygorystycznym wytycznym normy PN-EN ISO 12944 dla konkretnych kategorii korozyjności środowiska. W głębokich wnękach i trudnodostępnych profilach ryzyko powstawania niedomalowań zawsze rośnie. Przestrzenie te wymagają zwielokrotnionych, precyzyjnych przejść i stałego weryfikowania parametrów. Malarnia o długości przekraczającej 15 metrów to zaplecze techniczne, w którym Zakład Robót Antykorozyjnych Frykar przeprowadza nakładanie certyfikowanych systemów ochronnych, na bieżąco dostosowując dynamikę natrysku hydrodynamicznego do fizycznych barier stawianych przez tonaż i kształt ładunku.
Przeczytaj również: Metoda natryskowa jako technika malowania elementów wielkogabarytowych
Ochrona dużych konstrukcji stalowych metodą na mokro to zadanie wykraczające poza podstawowe opanowanie sprzętu natryskowego. O finalnym powodzeniu, przyczepności i wieloletniej trwałości powłoki antykorozyjnej decyduje rygorystyczne dopasowanie wszystkich etapów prac do ograniczeń wynikających wprost z tonażu detalu. Bezpieczny podział na strefy robocze, właściwa kolejność gruntowania oraz stały pomiar grubości powłoki na mokro to elementy determinujące parametry ochronne systemu. Eliminacja ryzyka powstawania ognisk korozji przy braku możliwości swobodnego manewrowania detalem w przestrzeni zależy od precyzyjnego planowania. Przemysłowe realizacje udowadniają, że sprawna logistyka na hali lakierniczej chroni metal równie mocno, co sama baza chemiczna zastosowanej farby.
Dziękujemy za ocenę artykułu
Błąd - akcja została wstrzymana
Dodaj komentarz
Dziękujemy za dodanie komentarza
Po weryfikacji, wpis pojawi się w serwisie.
Błąd - akcja została wstrzymana
Komentarze użytkowników do artykułu
Przeczytaj także
-
 Budowa i remont
Jak palniki olejowe mogą być częścią inteligentnych systemów zarządzania energią?
Palniki olejowe odgrywają kluczową rolę w nowoczesnych systemach zarządzania energią, przyczyniając się do efektywności energetycznej oraz oszczędności w różnych sektorach przemysłowych. Dzięki...
-
 Praca i edukacja
Ochrona mienia a nowoczesne technologie – jakie innowacje wprowadza agencja ochroniarska?
W dzisiejszym świecie zagrożenia dla mienia stają się coraz bardziej złożone, co sprawia, że nowoczesne technologie odgrywają kluczową rolę w ochronie. Agencje ochroniarskie w Warszawie oraz innych...
-
 Budowa i remont
Dlaczego warto inwestować w różnicowo-prądowe wyłączniki dla bezpieczeństwa rodziny?
Różnicowo-prądowe wyłączniki to kluczowy element systemów elektrycznych, który znacząco zwiększa bezpieczeństwo w domach. Ich działanie polega na wykrywaniu nieprawidłowości w przepływie prądu, co...
-
 Elektronika
Przemysłowe znaczenie taśm przenośnikowych
Taśmy przenośnikowe na stałe wpisały się w obowiązkowe wyposażenie fabryk oraz zakładów produkcyjnych. To właśnie dzięki nim mogą być szybko transportowane różnorodne materiały oraz wyroby. Dlatego...
-
 Elektronika
Czym charakteryzują się klimatyzatory kasetonowe?
Klimatyzacja, jeszcze nie tak dawno temu kojarzona z luksusem, dziś jest już rozwiązaniem praktycznie standardowym – spotkać się z nią możemy w obiektach i wnętrzach wszelkiego rodzaju, również w...
-
 Zdrowie
Co to są soczewki progresywne?
Soczewki progresywne umożliwiają korekcję różnych wad wzroku. Zalicza się do nich m.in. dalekowzroczność, krótkowzroczność i astygmatyzm, jednak najczęściej używa się ich w początkowych fazach...
-
 Wystrój wnętrz
Jak beże, brązy i ekologiczne lakiery zmieniają technologię frontów meblowych
Kolorystyka wnętrz przechodzi transformację, która sięga znacznie głębiej niż tylko zmiana powierzchownej stylistyki. Beże, brązy oraz zgaszone zielenie stają się dominującym wyborem projektantów, co...
-
 Wystrój wnętrz
Jak zwiększyć ilość miejsca do przechowywania w szafie?
Przechowywanie odzieży i pozostałych elementów garderoby oraz dodatków używanych na co dzień wymaga sporej ilości miejsca. Meble, które będą w tym celu wykorzystywane, muszą więc być nie tylko...